Los sistemas de aplicación de adhesivo Hot Melt trabajan con diferentes variables que afectan al comportamiento del adhesivo: temperatura, viscosidad, presión, distancia de aplicación, estado de los componentes o tiempo de permanencia del adhesivo fundido, entre otras.
Una variación en alguno de estos parámetros puede provocar defectos en la aplicación o favorecer la degradación del adhesivo.
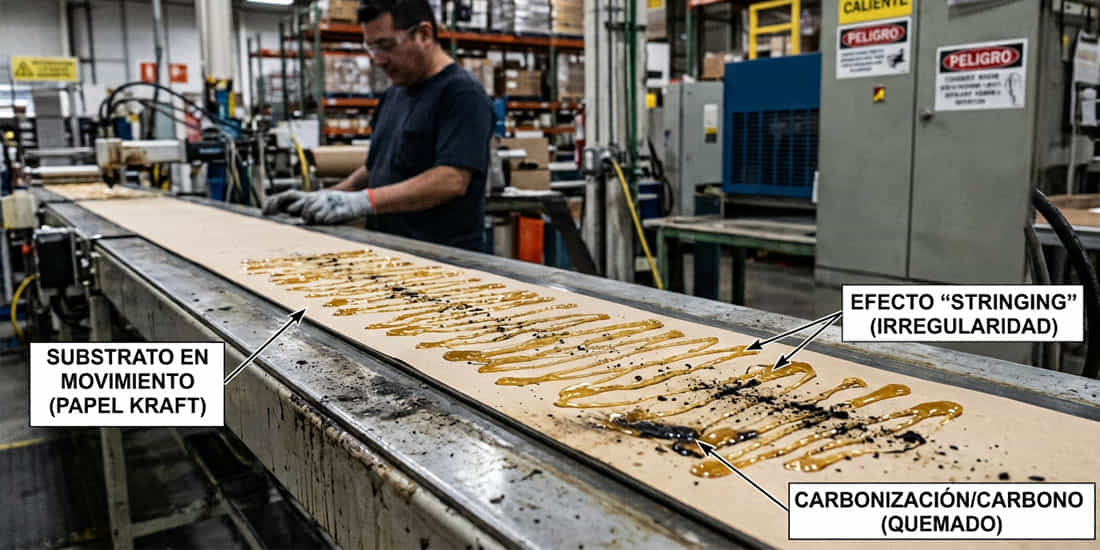
Dos señales que pueden alertarnos de que existe un problema son la aparición de filamentos de adhesivo después de la aplicación, un fenómeno conocido como stringing, y el oscurecimiento progresivo del Hot Melt asociado a procesos de degradación, oxidación y formación de residuos carbonizados.
Aunque ambos problemas tienen causas diferentes, identificarlos a tiempo permite actuar sobre su origen antes de que afecten a la calidad de la aplicación o al funcionamiento del sistema.
¿Qué es el stringing en una aplicación Hot Melt?
El stringing consiste en la formación de pequeños filamentos o hilos de adhesivo entre la boquilla y la superficie sobre la que se está aplicando.
En una aplicación correcta, el flujo de Hot Melt debe interrumpirse de forma limpia al finalizar el ciclo. Cuando el adhesivo continúa estirándose antes de separarse completamente, pueden quedar filamentos sobre el producto, el envase o diferentes elementos de la línea.
La aparición de stringing no responde necesariamente a una única causa. Por ello, antes de modificar los parámetros del equipo conviene revisar diferentes variables del proceso.
Temperatura y viscosidad del adhesivo
La viscosidad del Hot Melt está directamente relacionada con su temperatura.
Cuando la temperatura de aplicación es demasiado baja para el adhesivo utilizado, su viscosidad aumenta. Un adhesivo demasiado viscoso puede tener más dificultades para separarse limpiamente de la boquilla y favorecer la formación de filamentos.
Esto no significa que aumentar la temperatura sea siempre la solución.
Cada adhesivo dispone de un rango de temperatura de trabajo recomendado por su fabricante. Trabajar por encima de este rango puede afectar a sus propiedades y acelerar su degradación.
Por tanto, ante un problema de stringing, es importante comprobar tanto la temperatura programada como la temperatura real de trabajo y verificar que ambas se encuentran dentro de las especificaciones del adhesivo.
Distancia entre la boquilla y la superficie
La distancia de aplicación también puede influir en la formación de hilos.
Si la boquilla se encuentra demasiado alejada, el Hot Melt debe recorrer una distancia mayor antes de alcanzar la superficie. Durante ese recorrido pierde temperatura, aumenta su viscosidad y puede presentar una mayor tendencia a formar filamentos.
La posición y el ángulo de aplicación deben ajustarse a las características del proceso y al patrón de adhesivo requerido.
Estado de la boquilla y sistema de corte
El estado de los componentes mecánicos también debe formar parte del diagnóstico.
La acumulación de adhesivo, una obstrucción parcial, el desgaste de la boquilla o un funcionamiento incorrecto del mecanismo de apertura y cierre pueden impedir una interrupción limpia del flujo.
Cuando un sistema que llevaba tiempo trabajando correctamente comienza a presentar stringing, es importante revisar si se ha producido algún cambio en las condiciones de funcionamiento o en el estado de sus componentes antes de modificar los parámetros habituales de producción.
Presión y cantidad de adhesivo
La presión de trabajo y la cantidad de adhesivo aplicada también pueden afectar al resultado.
Un exceso de presión o una cantidad de adhesivo superior a la necesaria pueden alterar el patrón de aplicación y contribuir a una interrupción menos precisa del flujo.
Estos parámetros deben ajustarse teniendo en cuenta el tipo de adhesivo, la velocidad de producción, el sistema de aplicación y las características de las superficies que deben unirse.
Condiciones ambientales
Las condiciones existentes alrededor del punto de aplicación pueden pasar desapercibidas durante el diagnóstico.
Una corriente de aire dirigida hacia la aplicación puede acelerar el enfriamiento del Hot Melt antes de que alcance la superficie y modificar su comportamiento.
Por ello, cuando el origen del stringing no resulta evidente, también conviene comprobar posibles cambios en ventilación, climatización o temperatura ambiental alrededor de la línea.
¿Cómo reducir el stringing en Hot Melt?
No existe un único ajuste válido para todas las instalaciones. La solución depende de la causa que esté provocando el problema.
Como punto de partida conviene comprobar:
- que el adhesivo trabaja dentro del rango de temperatura recomendado;
- la distancia y posición de la boquilla;
- el estado y limpieza de boquillas y elementos de aplicación;
- la presión y cantidad de adhesivo;
- el funcionamiento correcto del sistema de apertura y cierre;
- y las condiciones ambientales alrededor del punto de aplicación.
Si el stringing aparece repentinamente en una instalación que funcionaba correctamente, localizar qué ha cambiado suele ser más útil que comenzar a modificar simultáneamente diferentes parámetros.
¿Por qué se oscurece el adhesivo Hot Melt?
Otro síntoma que puede observarse durante el funcionamiento de un sistema Hot Melt es un cambio progresivo en el color del adhesivo.
Cuando un adhesivo que originalmente presenta una tonalidad clara comienza a oscurecerse dentro del sistema, puede estar produciéndose un proceso de degradación.
Con el tiempo pueden generarse depósitos y partículas carbonizadas, habitualmente denominadas char, que pueden circular por el sistema y acumularse en diferentes componentes.
El problema no es estético. Una degradación continuada puede afectar al comportamiento del adhesivo y aumentar las necesidades de mantenimiento de la instalación.
Temperatura excesiva
Los adhesivos termofusibles están formulados para trabajar dentro de unos rangos determinados de temperatura.
Superar de manera continuada la temperatura recomendada puede acelerar la degradación térmica del producto.
Por este motivo, aumentar la temperatura para reducir la viscosidad o solucionar otros problemas de aplicación debe hacerse únicamente dentro de los límites establecidos por el fabricante del adhesivo.
Tiempo de permanencia a alta temperatura
La temperatura no es la única variable relevante. También importa durante cuánto tiempo permanece el adhesivo fundido.
Una exposición prolongada al calor puede favorecer su degradación incluso cuando el sistema no está produciendo.
En instalaciones con periodos de parada resulta recomendable seguir las indicaciones del fabricante respecto a la reducción de temperatura o utilización de funciones de espera o standby cuando el equipo disponga de ellas.
El objetivo es evitar mantener innecesariamente el adhesivo a su temperatura completa de trabajo cuando no se está consumiendo.
Oxidación del adhesivo
La exposición del Hot Melt caliente al oxígeno también interviene en su deterioro.
La combinación de oxígeno, temperatura y tiempo puede favorecer procesos de oxidación y contribuir a la formación de residuos.
Por esta razón, el diseño del sistema de fusión y la gestión del adhesivo dentro del depósito también tienen influencia sobre su estabilidad durante el proceso.
Entrada de contaminantes
Polvo, fibras, restos de embalajes u otros contaminantes pueden introducirse en el depósito durante la alimentación del adhesivo.
Una vez dentro del sistema, estos materiales pueden quedar retenidos, degradarse o contribuir a la formación de depósitos que posteriormente alcancen filtros y otros componentes.
Mantener limpio el entorno de carga y seguir procedimientos adecuados durante la reposición del adhesivo ayuda a reducir este riesgo.
¿Qué consecuencias puede tener la carbonización?
Los residuos generados por la degradación del adhesivo pueden permanecer inicialmente en el depósito, pero también desplazarse por el circuito.
Dependiendo de la instalación, pueden terminar acumulándose en filtros, mangueras, distribuidores o boquillas.
Esto puede provocar:
- obstrucciones parciales o completas;
- irregularidades en el caudal;
- alteraciones del patrón de aplicación;
- aumento de las operaciones de limpieza;
- sustitución prematura de determinados componentes;
- y, en situaciones más graves, paradas de producción.
Por ello, un cambio persistente en el color o estado del adhesivo merece ser investigado antes de que los residuos generados comiencen a afectar al resto de la instalación.
¿Cómo reducir la degradación y carbonización del Hot Melt?
La prevención comienza por trabajar dentro de las condiciones especificadas tanto para el adhesivo como para el equipo.
Es importante controlar la temperatura real de trabajo y evitar exposiciones térmicas innecesarias durante periodos prolongados.
También debe prestarse atención a la alimentación del fusor. Mantener unas condiciones térmicas estables durante la reposición del adhesivo ayuda a reducir fluctuaciones dentro del depósito.
Los sistemas automáticos de alimentación pueden realizar reposiciones controladas de adhesivo para mantener un nivel adecuado y unas condiciones de funcionamiento más estables.
A esto debe añadirse un programa de mantenimiento adaptado a las horas de funcionamiento, el adhesivo utilizado y las condiciones concretas de cada instalación.
La inspección y limpieza periódica del depósito, filtros, mangueras, pistolas y boquillas permite retirar residuos antes de que terminen generando problemas en otros puntos del sistema.
Diagnosticar la causa antes de modificar el proceso
Tanto el stringing como la formación de residuos carbonizados son síntomas.
Eliminar los hilos o limpiar una boquilla obstruida puede resolver temporalmente la consecuencia, pero si no se identifica la causa que la ha provocado es probable que el problema vuelva a aparecer.
Por eso el diagnóstico debe tener en cuenta el conjunto de la aplicación: adhesivo utilizado, temperaturas reales de trabajo, presión, consumo, tiempos de parada, distancia de aplicación, condiciones ambientales y estado de los diferentes componentes.
Sistemas Hot Melt PREO
En CBM somos distribuidores oficiales de PREO, fabricante especializado en sistemas de aplicación de adhesivos Hot Melt.
Los equipos PREO incorporan diferentes soluciones orientadas al control del proceso. Entre ellas se encuentran la regulación independiente de temperatura en distintos elementos del sistema, funciones de gestión térmica durante los periodos de inactividad y sistemas automáticos de alimentación del adhesivo.
En determinados fusores, PREO utiliza además sistemas de fusión progresiva diseñados para limitar la exposición innecesaria del adhesivo al calor y reducir los procesos de oxidación y carbonización.
La elección del fusor, las mangueras, las pistolas, las boquillas y el resto de componentes debe realizarse teniendo en cuenta el adhesivo, el consumo, la velocidad de producción y las características específicas de cada aplicación.